Préambule de Rainui, notre ingénieur hydrogène :
« On pourrait cantonner le rôle de l’électrolyseur dans l’industrie à un rôle de décarbonation, mais le potentiel total de cet équipement va plus loin : flexibilité, stabilité des coûts, sécurité et garantie de qualité. Nos clients nous parlent d’un outil de maîtrise du risque, tirant parti de la stabilité des contrats d’électricité bas carbone, à l’abri de la volatilité des prix du gaz et de l’augmentation des taxes carbone. L’électrolyseur est aussi une alternative là où l’électrification directe n’est pas possible. »
Un électrolyseur est un équipement qui produit de l’hydrogène à partir de deux intrants seulement : de l’eau et de l’électricité. Quand cette électricité est renouvelable ou bas carbone, l’hydrogène obtenu l’est aussi. C’est pourquoi l’électrolyseur est devenu une brique clé de la décarbonation de l’industrie, de nouveaux usages comme la mobilité (notamment le marché des e-carburants) ou de la combustion industrielle difficilement électrifiable ou hard-to-abate*.
*Ce terme désigne les secteurs tels que la sidérurgie, la céramique, le transport maritime et l’aviation, où il est très difficile de réduire les émissions de gaz à effet de serre, notamment par électrification directe.
Comment fonctionne un électrolyseur ? Pour quels usages et cibles ? Quelle technologie choisir selon votre usage ? Ce guide pose d’abord les bases, puis compare les principales technologies du marché (alcaline, PEM, haute température SOEC et AEM) sur le rendement, les coûts, la maintenance et l’utilisation finale de l’hydrogène.
Électrolyseur hydrogène : de quoi parle-t-on ?
Un électrolyseur est un système qui utilise un courant électrique pour séparer la molécule d’eau (H2O) en dihydrogène (H2) et en oxygène (O2). On peut vulgairement dire qu’il fonctionne à l’inverse d’une pile à combustible. La pile combine l’hydrogène et l’oxygène pour produire de l’électricité, alors que l’électrolyseur consomme de l’électricité pour produire de l’hydrogène.
Un électrolyseur se compose de trois niveaux :
- La cellule : l’unité de base. Elle contient deux électrodes (anode et cathode), un électrolyte qui transporte les charges et un séparateur qui empêche les gaz de se mélanger.
- Le stack : un empilement de dizaines ou de centaines de cellules. C’est le « cœur » de l’électrolyseur, qui détermine sa puissance.
- Le système auxiliaire (Balance of Plant) : le redresseur qui convertit le courant alternatif en courant continu, le traitement de l’eau, le refroidissement, la séparation des gaz, le séchage et la purification.
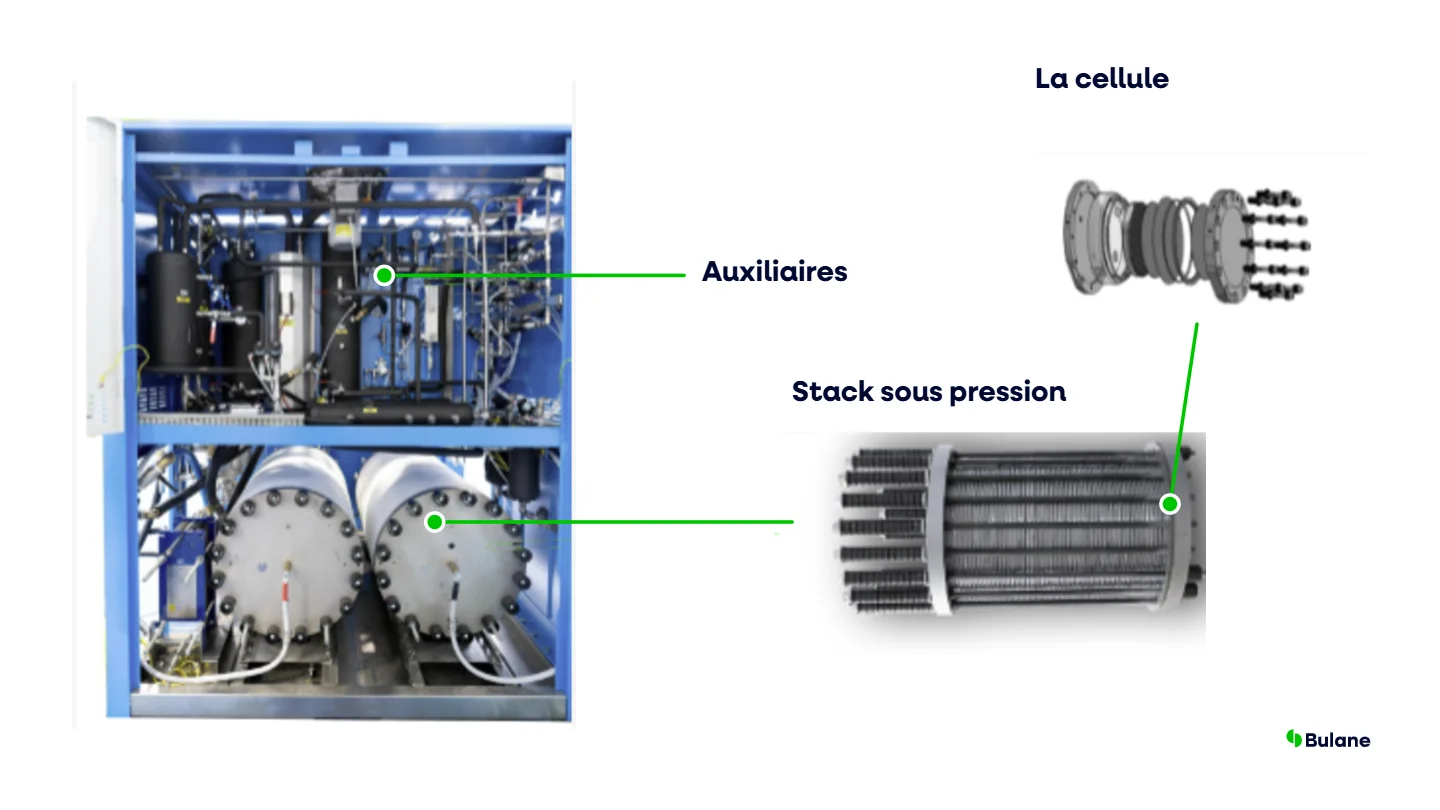
La taille d’un électrolyseur s’exprime généralement en puissance électrique. Les modèles vont de quelques kilowatts à plusieurs centaines de mégawatts (projets industriels massifs). Pour fixer un ordre de grandeur, un électrolyseur de 1 MW produit environ 400 à 450 kg d’hydrogène par jour à pleine charge.
Comment fonctionne l’électrolyse de l’eau ?
Le principe tient en une équation : 2 H2O → 2 H2 + O2. En pratique, le processus se déroule en cinq étapes :
- Alimentation en eau : l’eau est d’abord purifiée (déionisée), car les minéraux dégradent les composants.
- Application du courant continu : l’électricité circule entre l’anode et la cathode.
- Réactions aux électrodes : l’hydrogène se forme à la cathode et l’oxygène à l’anode.
- Séparation des gaz : la membrane ou le diaphragme maintient les deux gaz dans des compartiments distincts.
- Traitement final : l’hydrogène peut être séché, purifié puis comprimé ou stocké selon l’usage.
Quelques chiffres clés aident à comprendre :
| Repère | Valeur |
|---|---|
| Eau consommée | ≈ 9 L par kg d’H2 (théorique), 10 à 20 L en pratique avec le traitement |
| Énergie minimale théorique | ≈ 39,4 kWh par kg d’H2 (≈ 3,54 kWh par Nm³* d’H2) |
| Consommation réelle d’un système | ≈ 50 à 60 kWh par kg d’H2 produit (≈ 4,5 à 5,4 kWh par Nm³ d’H2 produit) |
| Coproduits | ≈ 8 kg d’O2 par kg d’H2 produit (≈ 0,5 Nm³ d’O2 par Nm³ d’H2 produit) et de la chaleur valorisable |
*1 Nm³ = 1 normo mètre cube = 1 mètre cube de gaz dans les conditions normales de température et de pression (0 °C et pression atmosphérique).
Pourquoi produire de l’hydrogène par électrolyse ?
Le complément de Rainui, notre ingénieur hydrogène :
« Il existe deux façons établies de produire de l’hydrogène : de manière centralisée avec livraison jusqu’au point d’usage et directement sur site industriel. Chaque typologie présente des avantages intrinsèques :
- Centralisation : économie d’échelle, accès aux marchés massifs tels que la chimie industrielle ou les e-carburants, aides européennes et nationales disponibles.
- Autoproduction sur site : pas de logistique, amélioration de la sécurité (pas de stockage), meilleur rendement (valorisation de la chaleur fatale), coûts et qualité de gaz maîtrisés.
On entend souvent dire que la centralisation est la voie la plus compétitive, mais l’autoproduction a permis à nos clients d’atteindre des réductions de coûts face au coût de l’hydrogène fossile (gris) livré. Tout cela s’étudie. »
Aujourd’hui, la majorité de l’hydrogène mondial provient du vaporeformage du gaz naturel. Cet hydrogène dit « gris » émet environ 10 à 12 kg de CO2 par kg produit.
L’électrolyse permet de réduire drastiquement ces émissions, lorsqu’elle est couplée à une électricité décarbonée :
- Hydrogène renouvelable dit « vert » : électrolyse alimentée par l’éolien, le solaire ou l’hydraulique.
- Hydrogène bas carbone : électrolyse alimentée par le nucléaire ou un réseau très décarboné, comme le réseau électrique français.
Les avantages principaux d’une production sur site avec un électrolyseur hydrogène :
Pour les procédés matière
C’est-à-dire les procédés qui consomment de l’hydrogène en tant que matière première :
- Production à la demande, ce qui évite le transport et la dépendance aux fournisseurs de gaz.
- Maîtrise des coûts et de la qualité du gaz.
- Simplicité et sécurité : pas de manutention et pas de stockage.
- Décarbonation de votre approvisionnement.
Pour les procédés de combustion
- Production à la demande, ce qui évite le transport et la dépendance aux fournisseurs de gaz.
- Décarbonation des procédés qui ne peuvent pas être électrifiés directement.
- Flexibilité : l’électrolyseur peut absorber les surplus de production renouvelable et être un outil d’effacement pouvant rendre service au réseau (monétisable).
- Directement intégrable aux procédés existants, sans rupture industrielle : il faut voir l’électrolyseur comme un « plug-in » que l’on intègre aux procédés existants.
Électrolyseur hydrogène : pour qui ?
Les usages existants de l’hydrogène
| Utilisateur | Usages existants de l’hydrogène |
|---|---|
| Raffineries | Désulfuration des carburants |
| Chimie et engrais | Production d’ammoniac et de méthanol |
| Chimie de base | Fabrication de principes actifs pour la cosmétique ou le médical par hydrogénation |
| Métallurgie | Traitement thermique (création d’atmosphère réductrice) |
| Électronique et verre plat | Gaz de très haute pureté |
| Application oxyflamme | Brasage, oxycoupage, micro-flamme, industrie du verre (procédé Verneuil, procédé float) |
| Laboratoire | Gaz vecteur (GC-FID / GC-NPD / GC-TCD) ou réactif (GC-ELCD / GC-Hall / ICP-MS / MPVCD) |
Les nouveaux usages de l’hydrogène
| Utilisateur | Nouveaux usages de l’hydrogène |
|---|---|
| Sidérurgie | Réduction directe du minerai de fer |
| Industries à haute température (verre, céramique, agroalimentaire) | Combustion dans les fours et chaudières |
| Didactique | Banc d’essai / pédagogique |
| R&D | Méthanation, centres de recherche… |
| Aviation, maritime | Production d’e-carburants (e-SAF, e-méthanol) |
| Mobilité lourde | Bus, camions, trains, navires |
| Énergéticiens et gestionnaires de réseau | Stockage d’énergie, power-to-gas, injection réseau |
| Collectivités et zones portuaires | Hubs hydrogène territoriaux |
Les 4 technologies d’électrolyseurs : alcalin, PEM, SOEC et AEM
Tous les électrolyseurs reposent sur le même principe. Ils se distinguent par leur électrolyte, leur température de fonctionnement et leur maturité industrielle.
| Technologie | Électrolyte | Température | Maturité | Atout principal | Limite principale |
|---|---|---|---|---|---|
| Alcalin (AEL) | Liquide (potasse KOH) | 60 – 90 °C | Éprouvé, plusieurs décennies | Faible coût, longévité | Peu réactif, encombrant |
| PEM | Membrane polymère acide | 50 – 80 °C | Commerciale, moins d’une décennie de retours | Flexibilité, compacité | Métaux rares, PFAS |
| Haute température (SOEC) | Céramique solide | 700 – 850 °C (peut fonctionner dès 250 °C, à rendement plus bas) | Démonstration / premiers déploiements | Meilleur rendement électrique | Besoin de chaleur, durabilité |
| AEM | Membrane polymère alcaline | 40 – 60 °C | Émergente | Sans métaux précieux | Durée de vie et fiabilité encore limitées |
L’alcalin et le PEM représentent aujourd’hui l’essentiel des capacités installées : développons ces deux technologies ci-après.
L’électrolyse alcaline, une maturité technique rassurante
La technologie alcaline utilise une solution de potasse (KOH) ou de soude (NaOH) comme électrolyte liquide. Cette substance circule activement entre les électrodes. Un diaphragme poreux sépare physiquement les compartiments pour isoler les gaz.
Le nickel sert généralement de catalyseur principal pour les réactions. Ce métal abondant réduit drastiquement les coûts de fabrication. Il résiste parfaitement à la corrosion chimique : c’est la solution la plus fiable du marché.
Voici pourquoi ce choix reste pertinent pour l’industrie :
- Coût d’acquisition initial faible.
- Grande disponibilité des composants.
- Longue durée de vie des électrodes.
- Meilleurs retours d’expérience.
Découvrir nos électrolyseurs alcalins
La technologie PEM, plus flexible et compacte
La technologie PEM utilise un électrolyte solide, c’est-à-dire une membrane en polymère (généralement en PFAS). Contrairement à l’alcalin, où ce sont des ions OH– qui circulent de part et d’autre d’un diaphragme poreux, dans le PEM ce sont des ions H+ (protons) qui migrent à travers la membrane polymère. Ce composant remplace totalement l’électrolyte liquide traditionnel.
Le platine et l’iridium servent généralement de catalyseurs. Ces métaux sont, à la différence du nickel, rares et coûteux, ce qui en fait une solution plus onéreuse, mais présentant de meilleures densités de courant.
Voici pourquoi le choix d’un électrolyseur PEM reste pertinent pour l’industrie :
- Architecture système très compacte : économie de surface industrielle.
- Le stack PEM gère mieux les variations de charge (de 10 à 100 % en théorie) : flexibilité de pilotage.
- Sans électrolyte basique, on obtient une grande pureté de gaz en sortie sans ajout de purificateur externe.
Découvrir nos électrolyseurs PEM
Performance énergétique et rendement réel des installations
Après avoir comparé les structures internes, qu’en est-il de l’exploitation du système ? Autrement dit, de quelle efficacité globale parle-t-on ?
| Technologie | Rendement système (PCI) | Rendement système (PCS) | Consommation (kWh/Nm³) | Pression de sortie |
|---|---|---|---|---|
| Alcalin | 43 – 67 % | 51 – 80 % | 4,5 – 7,0 | Jusqu’à 35 bars |
| PEM | 40 – 67 % | 48 – 80 % | 4,5 – 7,5 | Jusqu’à 70 bars |
| AEM | 48 – 58 % | 57 – 69 % | 5,1 – 6,2 | Jusqu’à 35 bars |
| SOEC | 61 – 74 % | 72 – 88 % (théoriquement jusqu’à 99 % à très haute température) | 4,1 – 5,0 (+ chaleur) | ≈ 1 bar |
Ces chiffres sont indicatifs : ils reflètent la performance calculée des électrolyseurs installés avant 2020. Les conceptions ont depuis beaucoup évolué et peuvent afficher des chiffres supérieurs.
Par exemple, chez Bulane, nos électrolyseurs alcalins présentent un rendement système (PCS) mesuré de 80 %.
Il faut par ailleurs bien distinguer l’efficacité du stack (cœur du système) de l’efficacité globale incluant les auxiliaires. Selon les choix de conception, les performances peuvent donc varier d’un fournisseur à l’autre.
Pourquoi la combustion de l’hydrogène est une alternative pertinente pour les procédés haute température ?
Sidérurgie, verrerie, cimenterie, céramique : la combustion couvre aujourd’hui l’essentiel des besoins en chaleur industrielle à haute température.
Le problème n’est pas la flamme elle-même, mais le combustible fossile qui l’alimente. Or, au-delà de 1 000 °C, l’électrification directe atteint vite ses limites : densité de flux thermique insuffisante, reconversion des fours très coûteuse et capacité du réseau électrique souvent limitée dans les zones industrielles.
Remplacer le gaz naturel par de l’hydrogène dans les brûleurs supprime les émissions directes de CO2 tout en conservant le même principe de transfert thermique. La transition se fait aussi par paliers : en dessous de 30 % d’hydrogène (en puissance thermique équivalente), les équipements existants ne demandent pas ou peu de modifications.
Au-delà, jusqu’à 100 %, il faut adapter les brûleurs, la régulation et les matériaux. Les industriels décarbonent ainsi rapidement, sans arrêt prolongé de production ni refonte complète de leurs installations. Pour aller plus loin, consultez notre guide complet sur la combustion hydrogène.
Facteurs pour choisir sa technologie de production
Au-delà des contraintes techniques, le choix final entre alcalin et PEM repose sur des critères économiques et de durabilité stratégique.
Coût d’investissement face à la réactivité opérationnelle
L’alcalin affiche un CAPEX séduisant, 30 à 50 % moins cher que le PEM pour un service rendu similaire, plus durable dans le temps, mais avec une emprise au sol plus importante. C’est le candidat par excellence pour une production industrielle stable.
Le PEM peut être préféré pour trois raisons :
- Sa réactivité : le PEM conserve une bonne efficacité énergétique autour de 50 à 80 % de sa charge maximale, là où la technologie alcaline préfère fonctionner entre 70 et 100 %. C’est donc un choix pertinent pour des alimentations intermittentes comme les énergies renouvelables. De plus, pour les projets de grande ampleur (> 10 MW), l’électricité représente généralement 70 % du coût global de production de l’hydrogène : les gains d’efficacité énergétique inhérents au PEM peuvent faire la différence dans le plan d’investissement global, malgré un CAPEX plus élevé.
- Sa compacité : le PEM présente une meilleure densité de courant. Cela ne veut pas forcément dire un meilleur rendement, mais qu’on peut injecter davantage de courant par unité de surface dans un stack PEM que dans un stack alcalin, ce qui permet de concevoir des systèmes particulièrement compacts.
- La qualité de gaz : le PEM atteint des niveaux de pureté élevés sans unité de purification externe. L’une de nos conceptions atteint par exemple 1 ppm d’impureté, soit une qualité 6.0 (99,9999 %), idéale pour les procédés les plus exigeants. Il existe aussi un certain confort à ne pas gérer de solution basique. Cette gestion n’intervient toutefois que lors de certaines opérations de maintenance annuelle, que nos techniciens ou des utilisateurs formés réalisent sans difficulté.
Pourquoi l’électrolyse sur site pour l’industrie ?
Pour aller plus loin, la conclusion de Rainui, notre ingénieur hydrogène.
Le paradoxe français : exporter nos électrons, importer nos molécules
La France vit en 2026 un paradoxe énergétique qui mérite qu’on s’y arrête :
- D’un côté, elle a exporté au premier semestre un volume net d’électricité jamais atteint, 51 TWh, et les prix de gros y ont été négatifs pendant 407 heures, soit environ un dixième du temps.
- De l’autre, le blocage du détroit d’Ormuz a provoqué non pas une pénurie mais une crise de volatilité des prix : le gaz sur le marché de gros français est passé d’environ 33 €/MWh en janvier à plus de 66 €/MWh fin août.
Dans le même temps, RTE souligne que le prix de l’électricité est resté très stable depuis le début de la crise. En clair, nous exportons des électrons bas carbone produits chez nous et nous importons des molécules fossiles dont le prix se décide à des milliers de kilomètres.
Les pouvoirs publics en ont tiré la bonne conclusion générale : il faut électrifier.
Un outil d’électrification indirecte pour les procédés de combustion
Le plan présenté en avril vise à ramener la part des énergies fossiles dans la consommation finale de 60 % à 40 % d’ici 2030. Sur le papier, environ 80 % de l’industrie française serait électrifiable. Dans les faits, la consommation électrique de l’industrie reste 9 % sous son niveau d’avant-Covid, et les décisions d’électrification tardent à se concrétiser. Deux obstacles distincts expliquent cet écart :
- Le premier est technique. Les procédés à basse et moyenne température disposent de solutions matures, mais la haute température exige des investissements de rupture et une planification du réseau. Les fours électriques sont d’ailleurs absents du plan, faute de demande industrielle suffisante.
- Le second est économique. Les contrats longs et les allègements tarifaires profitent presque exclusivement aux plus gros consommateurs, et au taux normal, l’accise sur l’électricité dépasse celle du gaz de près de 10 €/MWh. S’y ajoutent plus de 30 GW de demandes de raccordement d’industriels déposées auprès de RTE.
Pour une partie des industriels, l’électrification directe n’est donc pas encore une solution à la fois mature et finançable.
L’électrolyse prend le relais quand la flamme conditionne la qualité du produit, ou quand changer de four et renforcer le raccordement n’est ni faisable ni finançable à court terme : c’est la réalité des procédés haute température (> 700 °C) dans l’industrie.
Dans ce contexte, la valeur de l’électrolyseur est dans la décorrélation. Un coût de production adossé à un contrat d’électricité bas carbone ne dépend plus d’un détroit. Et à partir de 2028, l’ETS2 appliquera un prix du carbone au gaz consommé par la petite industrie restée hors du marché carbone actuel.
L’hybridation ouvre même une piste encore peu exploitée. Dans la plage que tolèrent les brûleurs existants, et avec une régulation adaptée, la part d’hydrogène dans le mélange peut varier selon le coût relatif de l’électricité et du gaz. Le site gagne alors un levier d’arbitrage permanent entre électron et molécule, sans stockage massif.
Hybrider votre combustion avec l’hydrogène
Avec e-gas hybrid, Bulane vous permet d’autoproduire votre hydrogène sur site et de piloter la part d’hydrogène dans votre mélange selon le coût relatif de l’électricité et du gaz.
Une alternative compétitive pour les procédés matière
Côté hydrogène molécule, l’heure est au réalisme. Les objectifs nationaux ont été abaissés à 4,5 GW d’électrolyse en 2030, contre 6,5 GW précédemment, avec un focus important sur l’industrie. Nous y voyons surtout une clarification salutaire : l’hydrogène quitte le registre de « l’énergie de demain » pour redevenir ce qu’il est, un outil industriel.
Le débat public traite mal une question : à quoi compare-t-on l’hydrogène électrolytique ? On l’oppose souvent à l’hydrogène gris des grandes unités de vaporeformage, produit entre 1 et 2,5 €/kg. Or, de nombreux industriels qui se font livrer leur hydrogène matière le paient bien davantage : compression, stockage, transport par camion et marge du fournisseur portent son prix entre 6 et 20 €/kg (voire plus pour certains sites).
En face, un électrolyseur sur site peut couvrir entièrement le besoin en hydrogène dans cette fourchette de prix. Les projets sur site de petite et moyenne taille doivent tenir compte de leurs propres fondamentaux, et c’est justement sur ce terrain que nos clients ont obtenu des réductions de coûts face à l’hydrogène gris livré.
Autoproduire votre hydrogène matière
Avec e-gas hydrogen, Bulane vous accompagne pour produire sur site l’hydrogène de vos procédés, à coût et qualité maîtrisés, sans livraison ni stockage.
Construisons ensemble votre compétitivité de demain
Chaque site reste un cas particulier : volumes et profil de consommation, pureté requise, puissance disponible, contrat d’électricité, contraintes de sécurité.
Vous consommez aujourd’hui de l’hydrogène livré ? Vos fours tournent au gaz naturel sans alternative électrique crédible ? Vous cherchez simplement à donner de la visibilité à votre coût énergétique pour les dix prochaines années ? Parlons-en. Nos équipes étudieront votre situation avec vous et vous diront, chiffres à l’appui, si l’électrolyse est la bonne réponse.
